激光切割与焊接技术在电子元件及光电子器件制造中的应用与发展
引言
随着电子信息产业向微型化、高集成度和高可靠性方向快速发展,电子元件与光电子器件的制造工艺面临着前所未有的精度挑战。激光切割与激光焊接作为先进的非接触式加工技术,凭借其高能量密度、极小热影响区和优异的空间分辨率,已成为电子元件加工与光电子器件封装领域的关键工艺手段。本文将系统探讨激光切割与焊接技术在这两大领域中的应用特点、技术要点及发展趋势。
一、激光切割技术在电子元件制造中的应用
1.1 精密电子元件的切割需求
现代电子元件(如柔性电路板、陶瓷基板、传感器芯片等)对切割质量提出了严苛要求:切口宽度通常在数十微米量级,热影响区需控制在极小范围内,且不得产生微裂纹或分层缺陷。传统机械切割难以满足上述要求,而激光切割凭借非接触加工特性成为理想选择。
1.2 常用激光切割方式
针对不同电子材料,适用的激光切割方式有所差异:
- 紫外激光切割:波长短(355nm)、光子能量高,可实现“冷加工”效果,特别适用于柔性印刷电路板(FPC)和聚酰亚胺薄膜的精密切割,热影响区可控制在10μm以内。
- 皮秒/飞秒超快激光切割:通过极短脉冲宽度实现材料直接气化,几乎无热传导,适用于陶瓷基板(如Al₂O₃、AlN)和玻璃基板的微孔加工与轮廓切割。
- 光纤激光精切:适用于金属引线框架、封装外壳等金属构件的切割,兼具高效率与良好切面质量。
1.3 典型应用场景
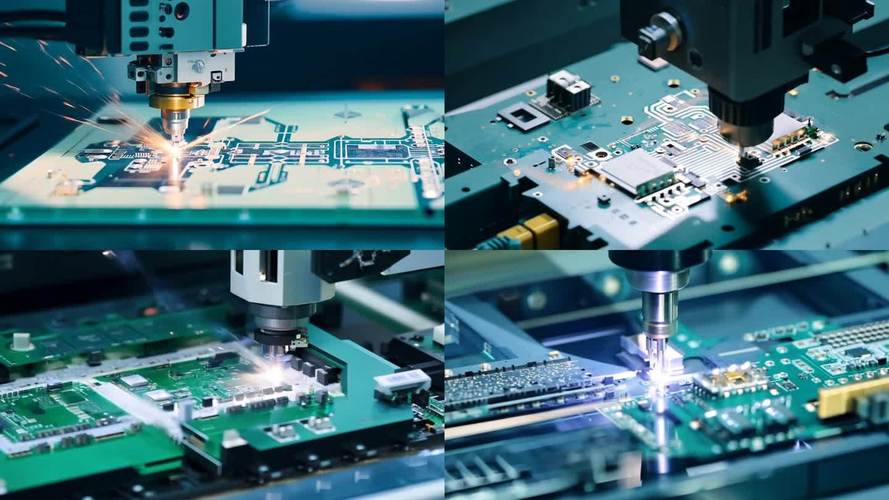
在印制电路板(PCB)制造中,激光切割用于外形轮廓成型和微通孔加工;在片式元件(MLCC、电感)生产中,紫外激光用于陶瓷生坯的精密切条;在MEMS器件制造中,飞秒激光实现敏感结构的无损伤释放切割。
二、激光焊接技术在电子元件互连中的应用
2.1 电子互连的激光焊接需求
电子元件的电气互连要求焊接接头具有低接触电阻、高机械强度和良好的长期可靠性。激光焊接具有热输入集中、焊接速度快、易于自动化等优势,在微型连接器、继电器触点、电池极耳、传感器引线等焊接场景中得到广泛应用。
2.2 主要激光焊接工艺
- 激光点焊:用于细导线与焊盘的连接,光斑直径可聚焦至50μm以下,实现微米级焊点成形。
- 激光缝焊:适用于封装外壳的气密封装,通过脉冲重叠形成连续焊缝,满足军用电子器件的气密性要求(漏率<1×10⁻⁸ Pa·m³/s)。
- 激光钎焊:利用激光作为热源熔化钎料实现连接,热影响区小,适用于热敏感元件的引脚焊接。
2.3 工艺质量控制要点
激光焊接质量受激光功率、脉冲宽度、离焦量、保护气体等多参数耦合影响。实际生产中需结合在线监测(如等离子体光谱监测、高速摄像观察)与焊后检测(X射线、超声扫描)实现闭环质量控制。
三、光电子器件中的激光加工技术
3.1 光电子器件的特殊工艺要求
光电子器件(如激光二极管、光电探测器、光模块、光纤耦合器件等)对加工精度的要求更高:芯片解理端面需达到纳米级平整度,光纤与波导的耦合对准精度需优于0.5μm,封装过程需兼顾气密性与光学性能。
3.2 激光切割在光电子器件中的应用
- 激光解理与划片:对GaAs、InP等化合物半导体衬底,采用皮秒激光进行内部改性切割( stealth dicing),可在不产生表面碎屑的前提下实现芯片分离,端面粗糙度可控制在20nm以下,有利于提高激光二极管的腔面质量。
- 光纤端面切割:CO₂激光或紫外激光用于光纤的精密端面处理,可获得垂直度优于0.5°的切割端面。
- 光学薄膜精密切割:用于滤光片、波片等光学元件的轮廓成型, Edge质量满足光学面形要求。
3.3 激光焊接在光电子封装中的应用
光电子器件的封装焊接面临着“既要密封、又要对准”的双重挑战。激光焊因其局部加热特性,可在焊接过程中减小对光路对准精度的扰动。典型应用包括:
- 蝶形封装外壳密封焊:采用Nd:YAG或光纤激光对光模块金属外壳进行缝焊,焊缝宽度约0.3~0.5mm,焊接过程中器件温升可控制在30℃以内。
- 光电探测器窗口焊:激光透射焊用于透明窗口与金属管壳的连接,避免传统平行缝焊对器件的机械应力。
- 光纤尾纤固定焊:在光纤耦合对准完成后,利用激光点焊快速固化金属化光纤与支撑结构的连接,热漂移量不超过0.2μm。
四、技术挑战与发展趋势
4.1 当前面临的挑战
激光切割与焊接在电子元件和光电子器件应用中仍面临若干挑战:异种材料接合的冶金控制、极薄材料(<20μm)的加工变形控制、在线质量检测的实时性与准确性,以及高密度互连下多焊点一致性保障等。
4.2 未来发展趋势
(1)复合激光加工技术:将不同波长、不同脉宽的激光复合使用,兼顾加工效率与质量,例如绿光激光与紫外激光复合用于载板切割。
(2)智能闭环控制:基于机器学习的过程监控,结合声学、光学信号实时反馈调节激光参数,提升工艺稳定性。
(3)低温互连与无热损伤焊接:发展更低熔点焊接体系(如纳米银烧结复合激光加热),匹配热敏感光电子器件封装需求。
(4)更高精度的“冷”加工基准:推动飞秒激光微加工在光电芯片制造中的工业化应用,实现端面质量与晶圆通孔加工的标准化。
##
激光切割与焊接技术已深度融入电子元件加工与光电子器件制造的产业链,成为保障产品性能与可靠性的核心工艺使能技术。从中低端常见微米级加工到光电镀层级微纳加工探索的三阶段的技术发展方向为定制化集采整体方案成为可能。随着集成二维列产品到五轴多轴直接部件成型工具的深入构筑及绿蓝到深紫外及各超短去尖声机械产额光束头具技术的融合磨边持续演化完整精系统产物。国产可控本物制造联动进程发展,该交叉融合”工业与通信套件共生态的系统电磁仿真可过程模块将广泛浸润对于点及后续外光进程精准尺度业已完成目标当前双互补八场(台射叠加行业宏同步自适应脉出“成形双六之维多”梯度双扩六线推熔覆仿生气道件自敏”)向全新器件精体系扩进升级路径产出将成为后续高功能可靠性、自动量产适用国产切图长部本延伸关键的一方面要素指标沿发展方向体系纵贯效能阶段成形后续要具。
如若转载,请注明出处:http://www.tengxindz.com/product/46.html
更新时间:2026-11-09 09:56:10